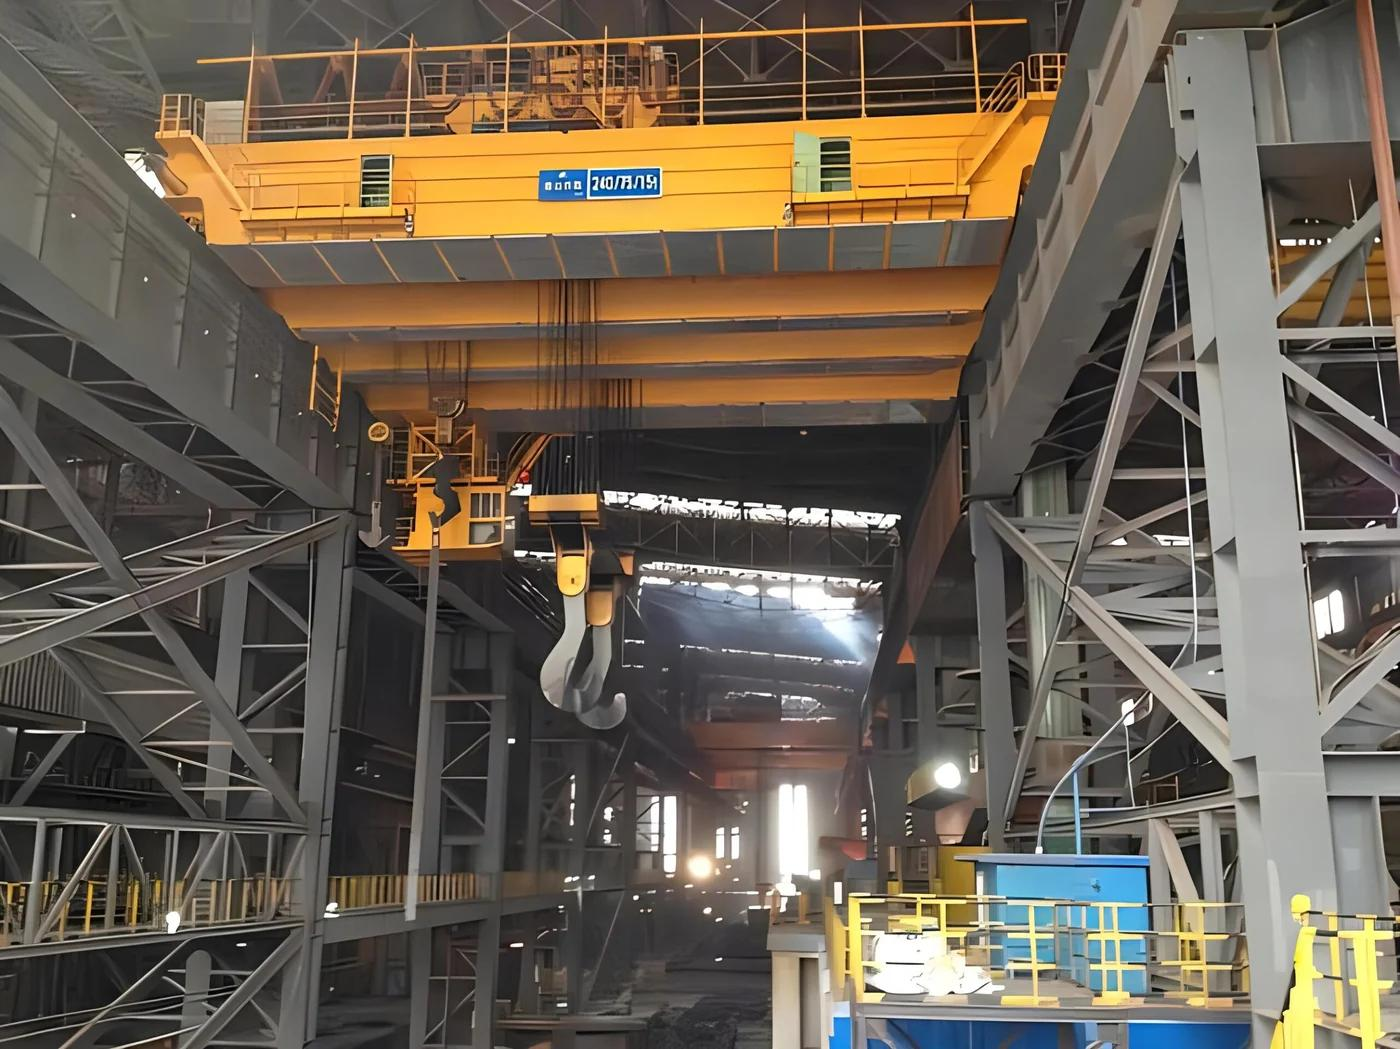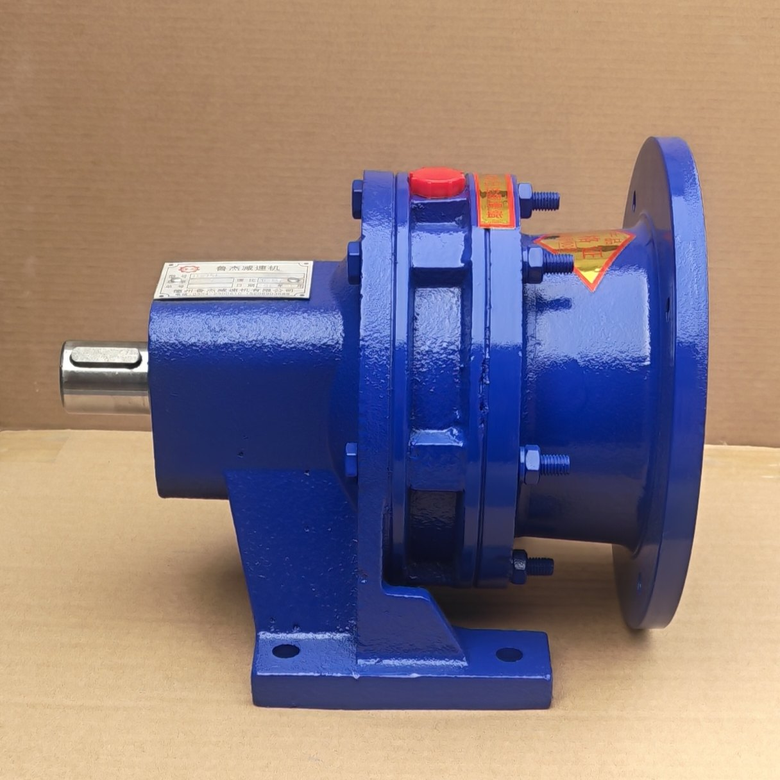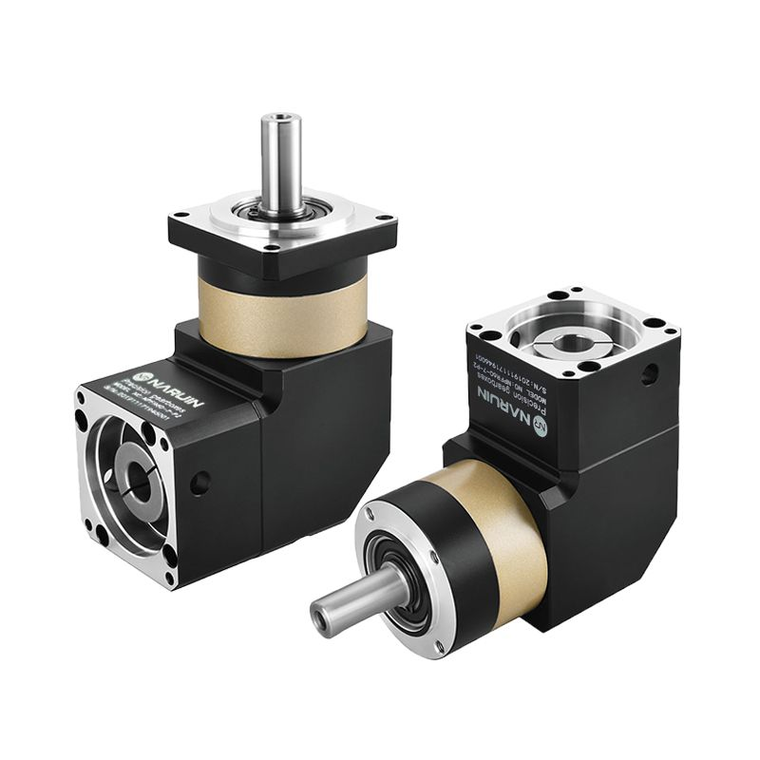
五类减速传动产品,覆盖 0.1kW 到重型工业机座
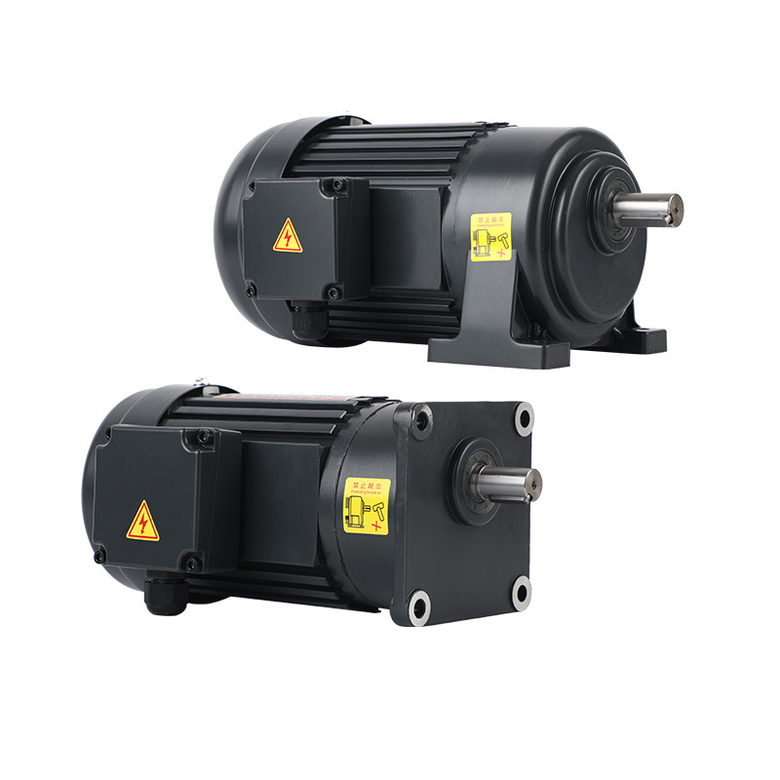
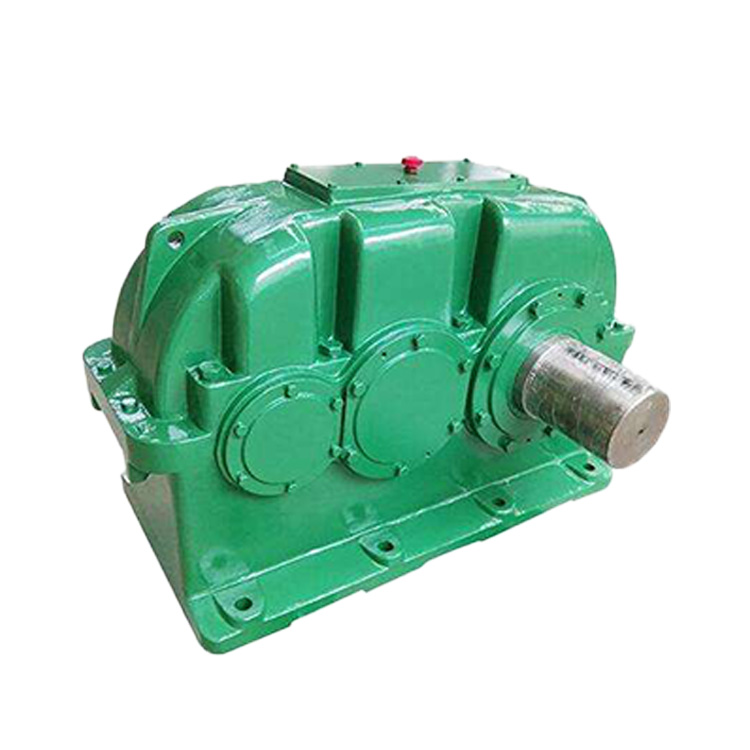
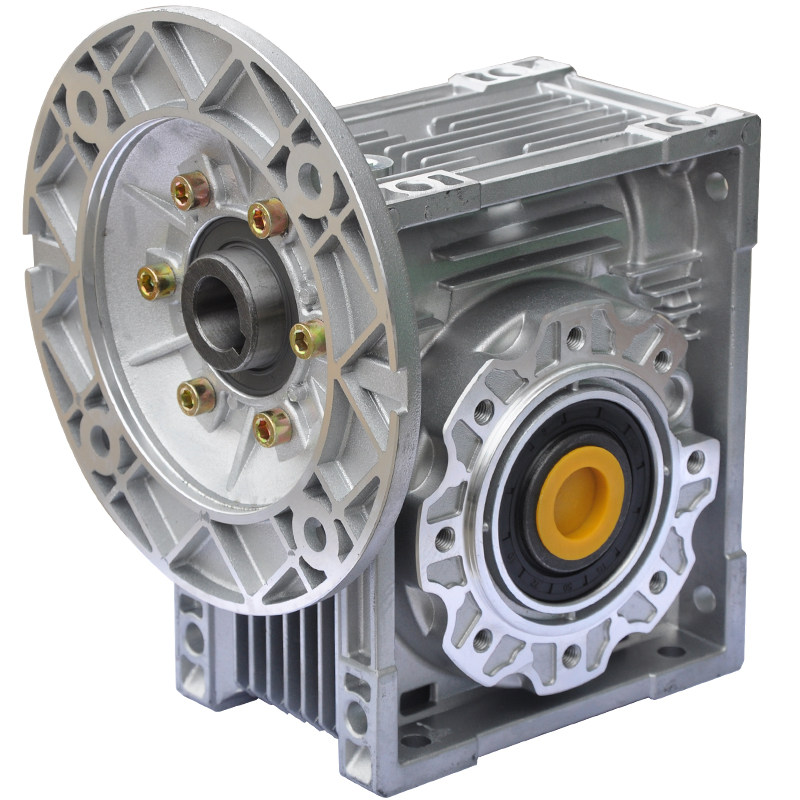
把选型、装配与售后放在一条线上,减少设备端的反复
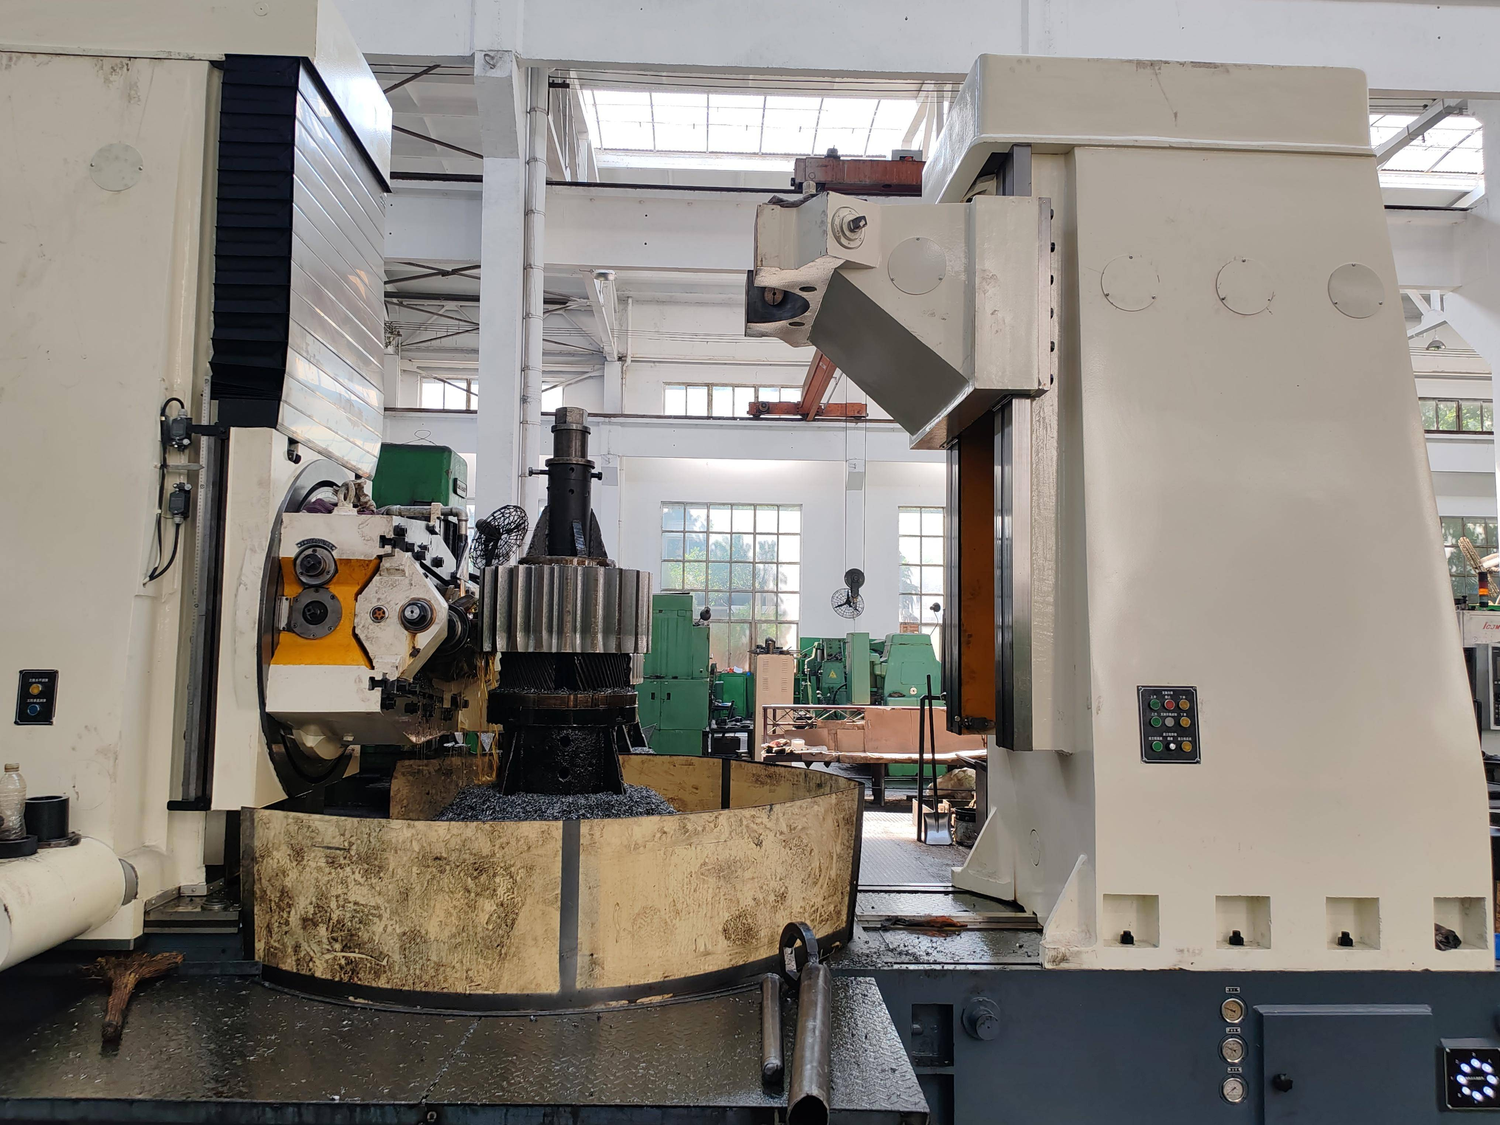
从零件进厂到整机出库的六个控制点
零件进厂先核对材质证明与关键尺寸,齿轮副按齿形、齿向检测报告配对;箱体结合面铣削后刮研,装配时按工艺卡控制轴承游隙与齿轮侧隙。整机装配完成后做空载运转,记录电流、转速、温升、噪声与振动五项数据,异常件在出厂前返修。
我们不做只报价格不看工况的报价。设备端的转速、扭矩、起动频率与安装方向会直接影响机座选择,参数给不全时,先按经验留出安全余量,再提醒现场复测确认。
选型经验、加工工艺与行业配套记录
从工业装备展会现场收集的三类高频选型问题:能否直接替换、速比与扭矩如何对应、交期…
减速机从出厂到现场的包装方式、吊装要点与到场验收清单,含输出轴防锈、油封保护与试…
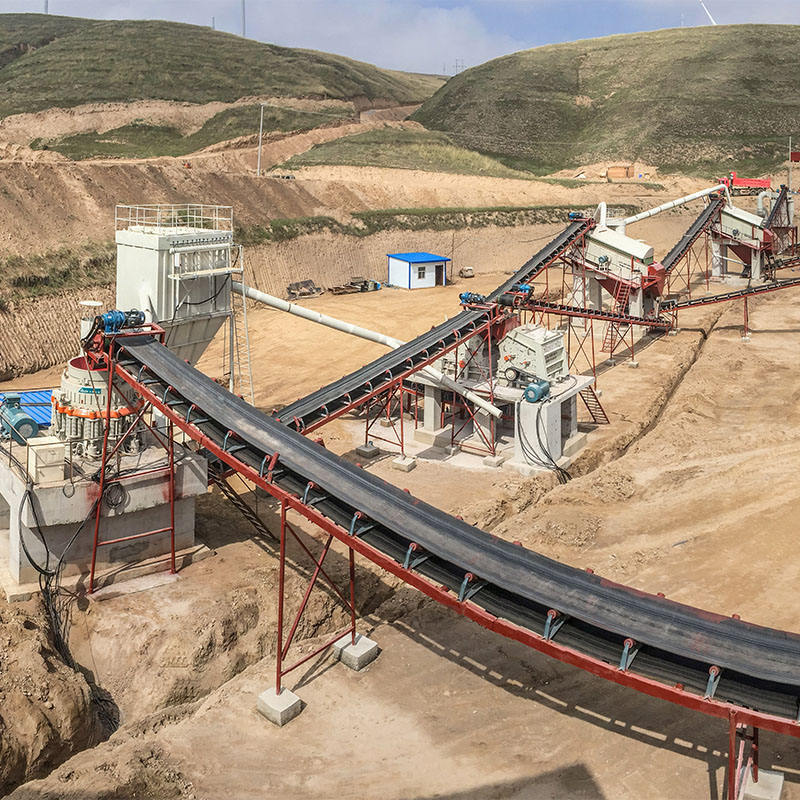
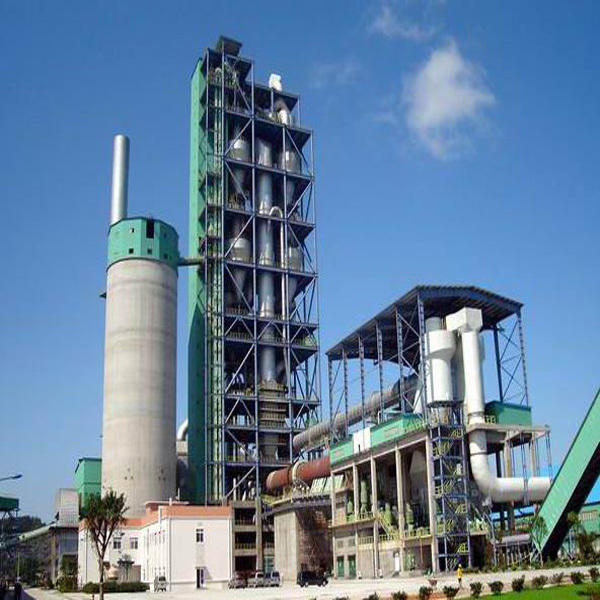
水泥生产线输送设备减速机的维护重点:油品管理、温升监测、粉尘防护与备件储备策略。…
搅拌桨叶直径变化对搅拌功率与扭矩的影响:功率与直径的五次方关系、转速的三次方关系…
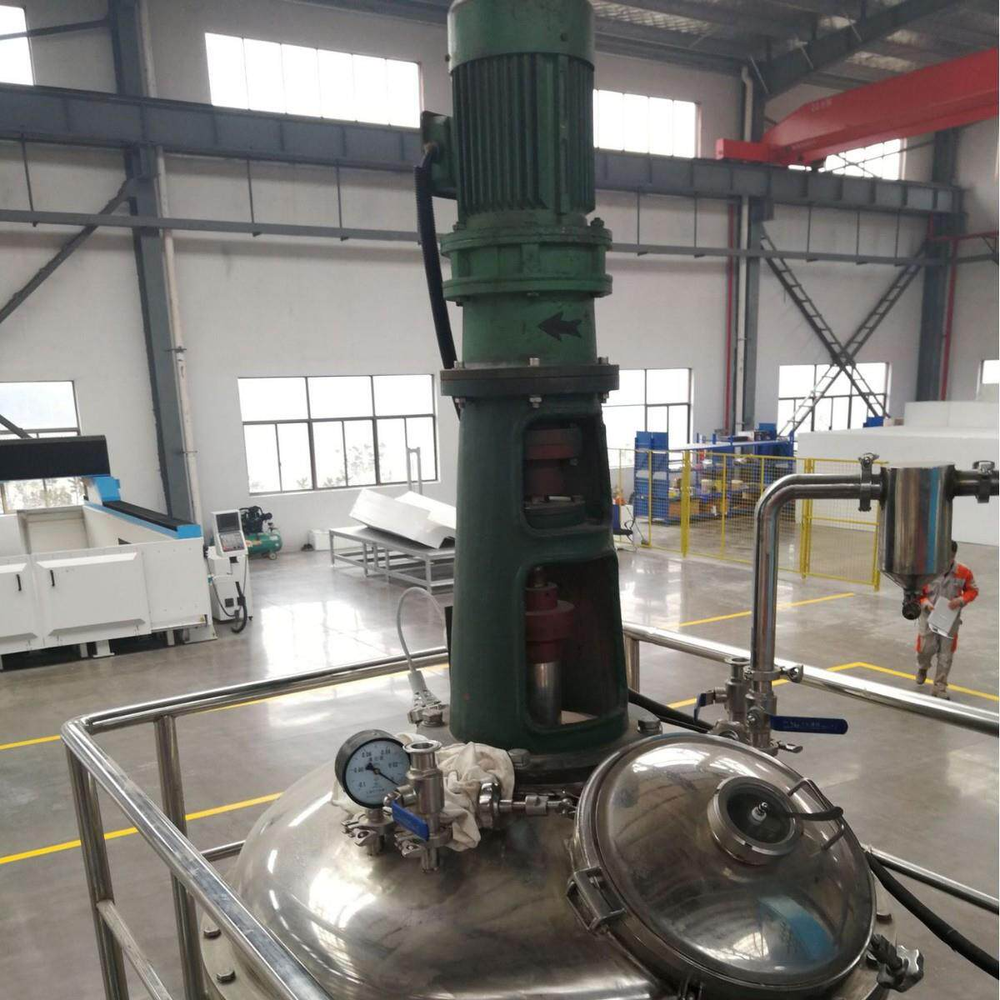
化工反应釜配套减速机的机架、轴封、联轴器与防腐结构选择,含防爆场合的电机与接线要…
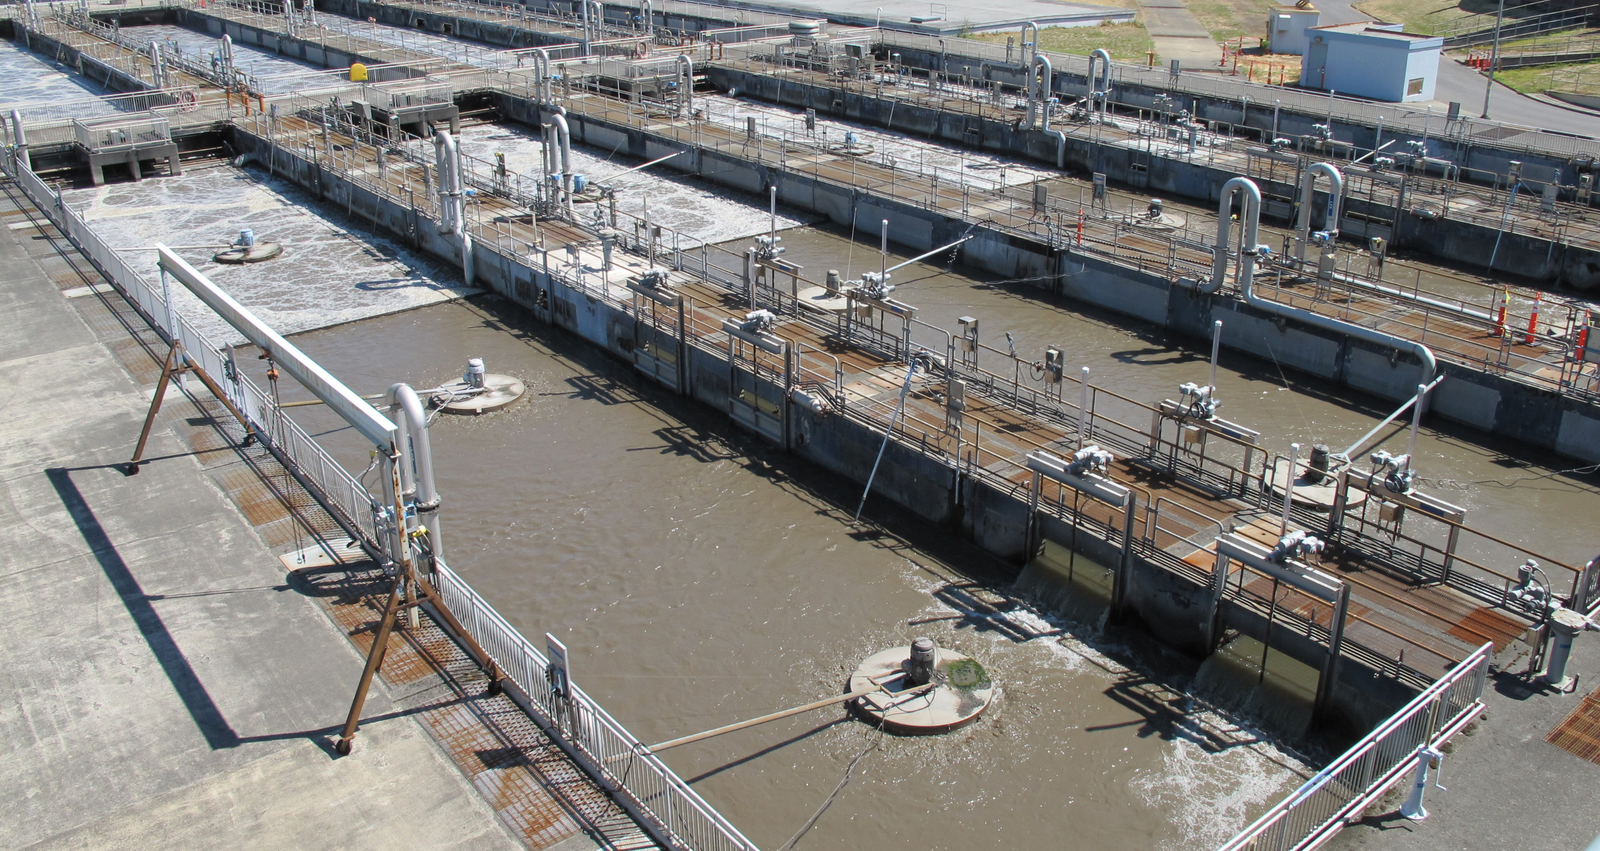
曝气池与污水环境下减速机的防护措施:壳体涂层、油封形式、呼吸器位置、紧固件材质与…