模数越大,齿槽越深,切削力也越大。直径一米以上的齿轮坯在滚齿时,夹紧力、切削热与自重会同时作用在工件上,切完松开卡爪,齿形就回弹走了样。
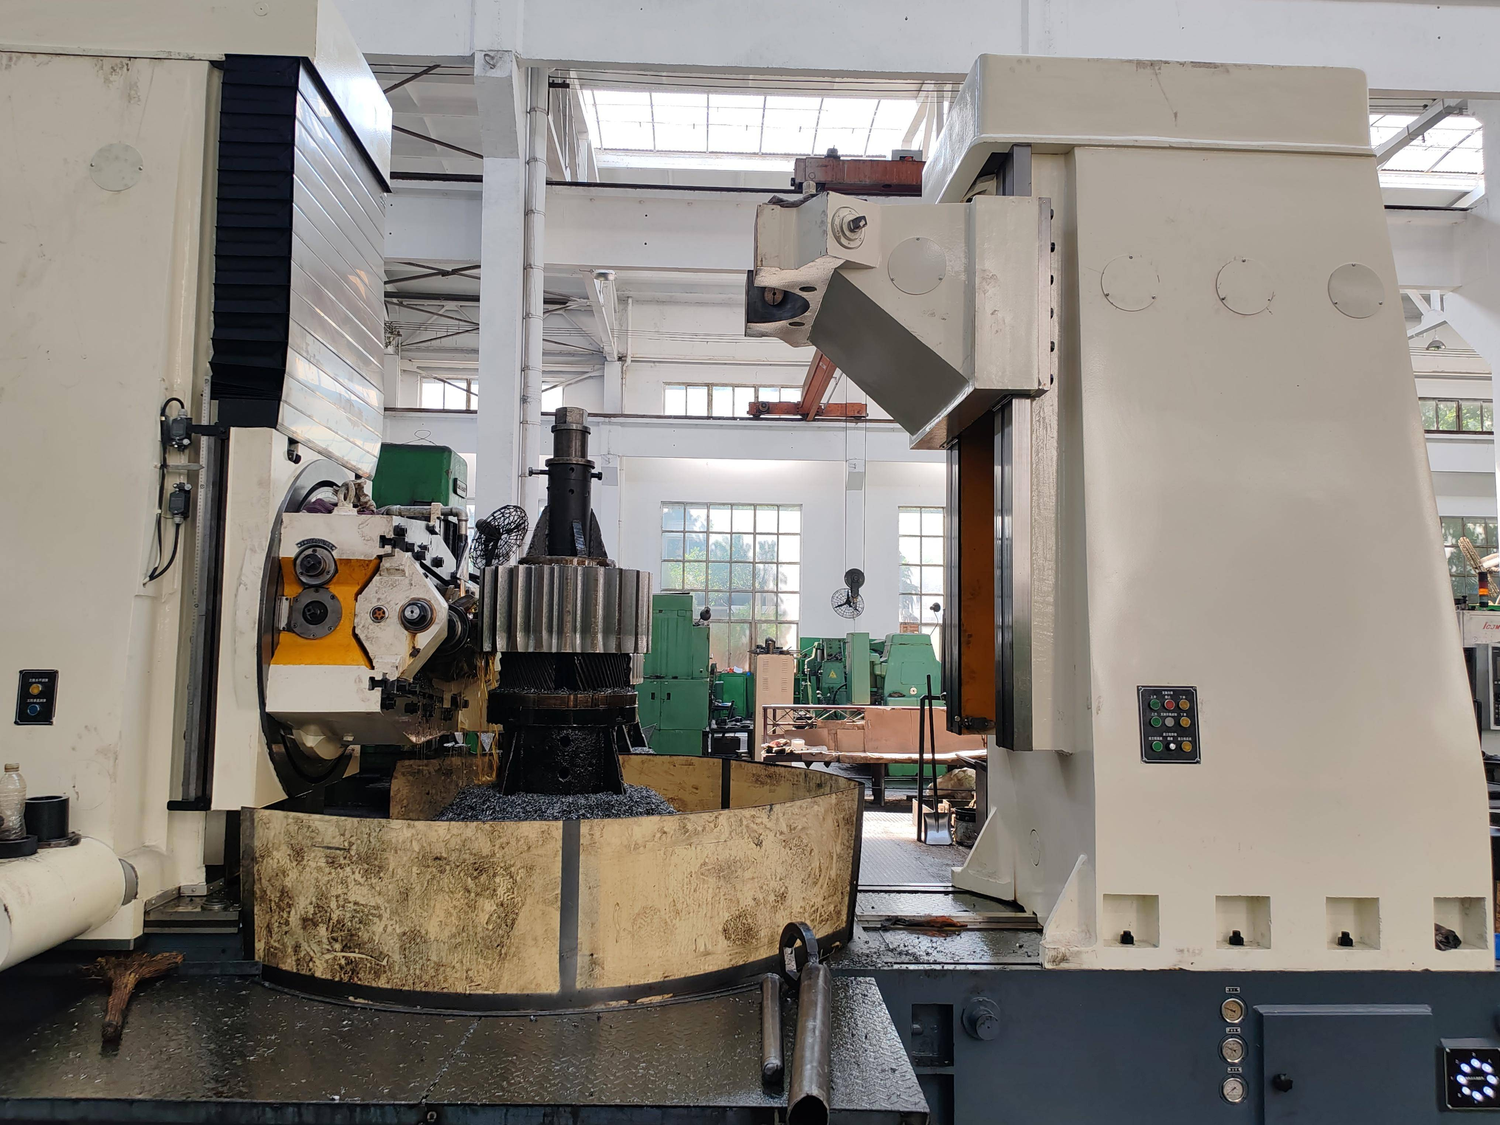
三个来源最直接:卡爪夹紧力把薄壁轮缘压变形;切削热让工件局部膨胀,冷却后收缩不均;工件自重让卧式装夹的悬伸端下垂。前两个可以在工艺上控制,第三个只能靠改变装夹方式或增加辅助支撑。
轮缘厚度足够的工件用三爪自定心卡盘即可;薄壁件改用端面压板加径向找正,把夹紧力分散到端面;直径超过机床回转范围的,改成立式装夹配专用胎具,胎具端面要先在机床上自车一刀,保证与工作台垂直。
滚齿后测齿向,偏差集中在齿宽一端时,可在磨齿工序用修形砂轮做补偿;没有磨齿工序的,只能调整滚刀轴向位置重新走一刀,走刀量减半。修完必须复测齿厚与公法线长度,齿厚超下差就不能再用。
文中参数与经验值来自现场记录与公开技术资料整理,具体选型以订货时确认的样本和工况核算结果为准。